
如何鉴别正品全新 A 品锂电芯:激光二维码防伪溯源与批次质检报告实战
面向采购与质检团队的正品全新 A 品锂电芯鉴别指南。详析原厂激光二维码防伪溯源解码、二手翻新与 B 品梯次电芯识别方法,以及出厂批次检验报告(COA)复核要点。
全球锂电需求激增的背后,供应链中充斥着以次充好、B 品降级甚至梯次退役电芯冒充全新 A 品的行业乱象。对于 PACK 组装厂而言,整包中只要混入微量伪劣或降级电芯,便会引发循环早衰、BMS 频繁告警,甚至埋下热失控起火的安全隐患。正品全新 A 品的判定绝不能依赖肉眼直觉或供应商口头承诺,而必须建立严密的工程防伪核验体系:解析原厂激光二维码矩阵编码、核对批次出厂检验报告(COA)的离散度曲线,以及排查极柱打磨与防爆阀异常痕迹。
鉴别正品全新 A 品电芯需执行严谨的三步核验法:第一步,扫描顶盖永久性 24 位激光二维码,解码确认制造厂商代码、生产基地、材料体系与出货生产日期,排查出库时长;第二步,实物外观痕迹排查,确认极柱表面为原生激光点焊平整态(无二次打磨拉丝痕、无螺栓加焊补痕),防爆阀平整未发生微凸起;第三步,抽取样品实测并核对出厂 COA 检验单,正品 A 品在常温静置后呈现极窄的高斯分布,同批次 1 kHz 交流内阻极差 ≤ 0.3mΩ 且开路压差 ≤ 3mV。
外部参考标准与规范
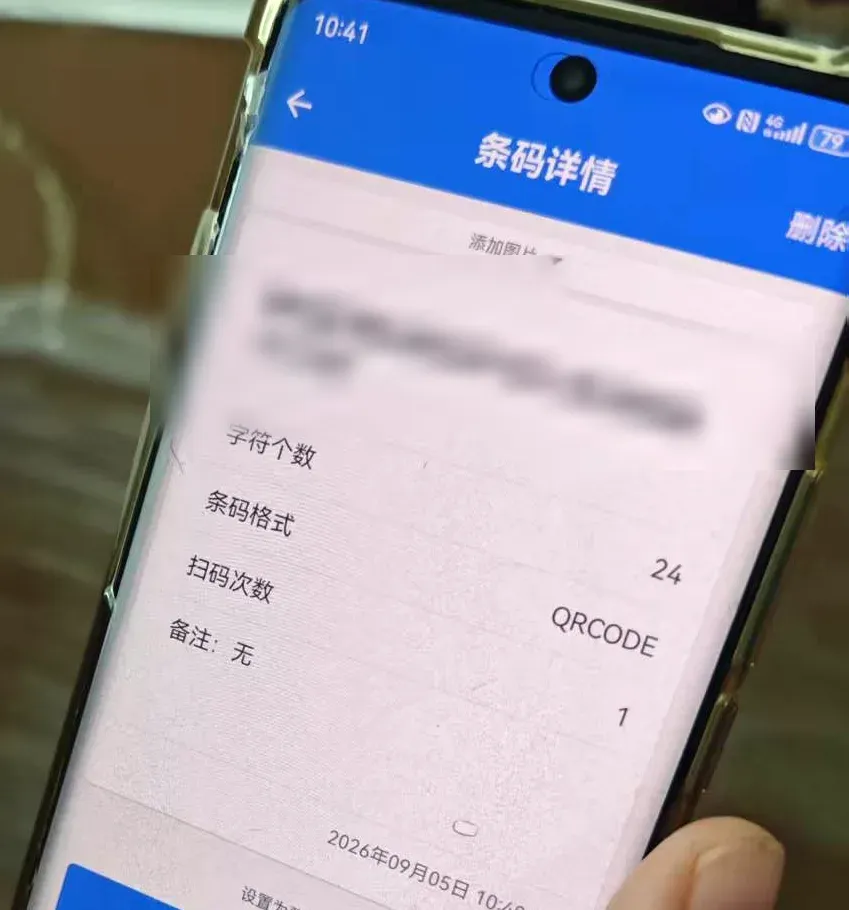
入库工序逐颗扫描电芯激光二维码,对照原厂数据库核验出厂日期、基地代码与序列号连续性。
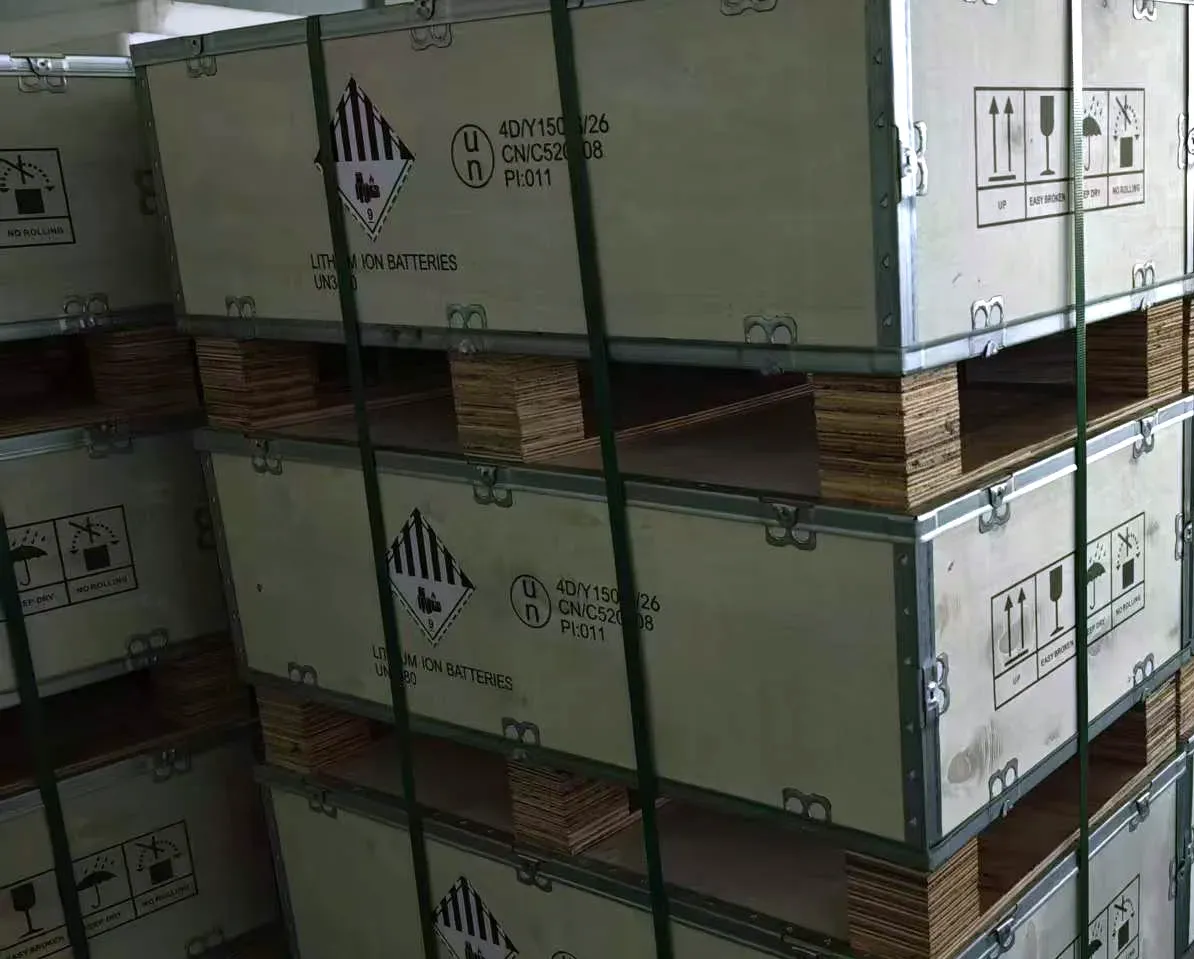
正规 A 品电芯出货配备权威机构 UN38.3 试验概要、MSDS 报告及符合海关危包检验的独立标签。
1. 严谨界定:全新 A 品、B 品降级与梯次退役电芯的本质区别
工业市场将锂电芯严格划分为三个不同层级,不良贸易商往往混淆概念以牟取暴利。全新 A 品指 100% 满足原厂在容量、交流内阻、直流内阻、K 值自放电、几何尺寸与极柱工艺等各项严苛技术门槛的合格品,享有原厂质保;B 品指在产线分选阶段有某项或多项指标未达到严苛标准(如微自放电偏高、容量微降或外观划痕),原厂主动去除质保并折价处理的降级品;梯次退役电芯则是从新能源车或退役储能电站拆解下来的二手淘汰电芯,电化学性能已发生老化,经简单打磨外观后重新包装流入市场。
-
全新 A 品: 100% 符合原厂规格书标准,呈现高斯极窄一致性,具备完整技术追溯
-
B 品降级: 在自放电、内阻或外观上有瑕疵,原厂无官方质保支持
-
梯次退役电芯: 内部已产生电化学不可逆衰减,内阻离散极大,存在严重火灾风险
-
严禁在同一个电池包中混用 A 品与 B 品电芯,否则将导致严重偏流早衰
2. 解读顶盖 24 位激光二维码:原厂编码规则与防伪溯源
目前所有一线正规电芯制造商均在顶盖或壳体表面激光蚀刻标准化的 24 位 DataMatrix 二维码(遵循如 GB/T 34014 等国家/行业标准)。该二维码并非随意的产品编号,而是防伪的数字出生证。通过工业扫描枪解码字符,工程团队可以精确读取关键生产信息:
-
第 1 至 3 位: 制造商原厂企业代码(可在官方认证数据库核验)
-
第 4 至 7 位: 产品规格型号代码及材料化学体系(区分 LFP 或 NMC)
-
第 8 至 9 位: 制造生产基地与产线编号代码
-
第 10 至 13 位: 出厂生产年份、月份与日期代码(有效鉴别超期库存呆滞料)
-
第 14 至 24 位: 用于追溯数据库的唯一独立序列号
3. 识破二次喷码、假码与打磨重刻的工程特征
不良供应商常见的造假伎俩是将降级 B 品或梯次电芯原有的二维码用砂轮机打磨抹除,再通过小型手持打标机重新雕刻虚假 A 品条码。假码在放大镜下存在明显的特征痕迹:原厂激光刻蚀深度均匀,阳极氧化层边缘利落,微观矩阵点对比度极高;而二次翻新重刻的假码往往存在刻痕边缘发毛、打标深度不一、在打码区域下方留有细密的磨床/角磨机拉丝底痕等现象。
-
仔细观察二维码区域是否存在明显的凹陷、抛光轮打磨痕迹或反光异常
-
检查同箱开箱电芯的序列号是否保持合理的批次递增规律
-
对比打码字体与原厂标准工程字库的字距与笔画粗细差异
-
山寨假货常出现跨箱多颗电芯序列号完全相同的荒谬现象
4. 实物硬件排坑暗记:极柱打磨拉丝、补焊螺栓与防爆阀异常
除二维码外,电芯极柱端子与安全防爆阀的物理状态是辨别是否为二手翻新电芯的确凿铁证。退役拆机电芯此前均焊接有铜排汇流条,拆解时必须使用高速砂轮切割打磨,往往在极柱表面留下放射状打磨拉丝划痕、极柱厚度被削薄或局部退火变色。此外,必须仔细观察防爆安全阀:全新 A 品防爆膜平整如镜、无任何微凸变形;而曾经遭受高温过充或循环产气的电芯,防爆膜多伴有微小鼓起或褶皱。
-
极柱表面划痕: 存在角磨机打磨飞轮留下的斜向或环形摩擦痕迹
-
极柱有效厚度: 因打磨而明显变薄,无法满足规格书规定的公差高度
-
补焊螺柱: 极柱根部存在粗糙的手工焊渣、二次焊接缝或发黑氧化圈
-
防爆阀异常: 任何微小鼓胀、凹陷受压或周围密封橡胶圈老化变硬均属异常
5. 交叉核验出厂 COA 检测单与进厂抽样实测数据
正品全新 A 品批次必须配备经工厂质检签字生效的数字化检验报告(COA),详列每颗序列号电芯在出厂时实测的 1 kHz 交流内阻、开路电压与容量值。货物到厂后,工程团队应按照 5% 至 10% 的比例进行随机抽样,使用四线开尔文电桥与高位万用表复核。全新 A 品的实测数据分布曲线呈现紧凑的高斯正态分布;如果实测读数离散度极大或出现双峰分布,说明该批货物为杂乱混批的降级料。
-
按 AQL Level II 标准执行具备统计学意义的随机开箱抽样
-
在 25°C 恒温受控环境下使用 1 kHz 交流内阻仪复测阻抗
-
校验样本极差: 样本内阻极差需满足 ΔIR ≤ 0.3mΩ,压差满足 ΔV ≤ 3mV
-
核实出厂配套的 UN38.3 试验概要是否由权威 CNAS/ILAC 认可实验室签发
工程复核基线
正品 A 品电芯 10 步工程核验排坑清单
在正式方案定型与商务核算前,建议对照以下工程输入项进行逐项技术复核与边界锁定:
使用手持扫码仪解码顶盖 24 位激光 DataMatrix 二维码
核对前三位制造商代码与生产基地代码的合规性
核算电芯生产日期,确保非长周期呆滞库存(通常建议 6-12 个月内)
排查同箱内各电芯序列号是否具备合理的连续性
检查极柱表面是否存在打磨抛光拉丝痕迹或高度削薄异常
排查防爆安全阀金属膜是否平整、无微凸起且密封圈完好
使用四线开尔文夹具对 5-10% 样本实测 1 kHz 交流内阻
核验抽检样本内阻极差是否收敛在 ΔIR ≤ 0.3mΩ 并在 COA 高斯曲线内
静置后实测开路电压,核验电压极差是否收敛在 ΔV ≤ 3mV 内
核查出厂 UN38.3 试验概要与第 9 类危险品海空运报关合规资料
常见问题
如何鉴别正品全新 A 品锂电芯:激光二维码防伪溯源与批次质检报告实战 | Staricell
普通的手机相机能扫描解码电芯上的 24 位激光二维码吗?
普通手机相机有时可以读取标准的 DataMatrix 二维码,但铝壳顶盖的高反光特性极易导致手机无法对焦或误读。工程品控中强烈推荐使用专用的工业级二维扫描枪(如霍尼韦尔或斑马带 DPM 专用照明算法的扫码枪),以便在金属反光表面稳定提取完整字符串。
为什么部分贸易商要将电芯原厂的激光二维码磨掉?
一线原厂在处理 B 品降级料或免质保库存特价单体时,通常会通过机械打磨破坏顶盖二维码,以防这些缺陷电芯回流市场骗取官方质保或损害品牌声誉。贸易商若将二维码磨去或二次重刻,其核心动机几乎 100% 是企图将低价收购的降级 B 品或梯次拆机电芯伪装成全新 A 品牟利。
如果抽检电芯的交流内阻极差超过 0.5mΩ,工程团队应当如何处置?
同批次电芯抽检若内阻极差超过 0.5mΩ,强烈提示该批货物存在混档、混批、掺杂 B 品或库龄过长劣化的重大风险。工程团队应立即整批隔离扣留,要求供应商出示原厂出库分档原始数据表进行比对,严禁将此类阻抗离散过大的电芯直接投入组装焊接。
如何核实供应商提供的 UN38.3 试验概要是否真实有效?
每一份正规的 UN38.3 试验概要均必须明确标注签发实验室名称、报告唯一编号、申请单位及被测电芯规格。首先核实该实验室是否具备 ISO/IEC 17025 资质(如 CNAS、ILAC-MRA 认可标志);其次可通过出具机构的官方报告核验系统或官方邮件,凭报告编号查询备案登记信息是否与实物一致。